A parada não acaba quando a solda acaba
Existe um momento perigoso na parada de tanque, e ele não é a entrada no espaço confinado. É o fim.
A equipe terminou o serviço, o cronograma já estourou alguns dias, a produção está cobrando, e alguém pergunta se dá para começar a encher. Nessa hora, o comissionamento vira formalidade na cabeça de muita gente.
Só que é exatamente aí que se descobre, ou não, se o trabalho ficou bom. Reparo mal executado não aparece quando a solda esfria. Aparece quando o tanque recebe carga, dilata, e a junta trabalha pela primeira vez com produto dentro.
Onde o comissionamento começa de verdade
Começa antes da parada, na reunião de planejamento, quando se decide o que vai ser verificado no fim e quem assina cada item.
Essa antecipação muda o jogo por um motivo simples: boa parte do que o comissionamento confere depende de registro feito durante a execução. Torque aplicado, lote de junta instalada, procedimento de solda usado, resultado de ensaio. Se ninguém anotou na hora, não existe como conferir depois sem refazer.
A equipe que só pensa no comissionamento no último dia descobre que vai precisar reabrir bocal para fotografar junta, ou refazer ensaio porque o relatório não identificou o ponto. Isso custa dias.
O que se confere antes do primeiro enchimento
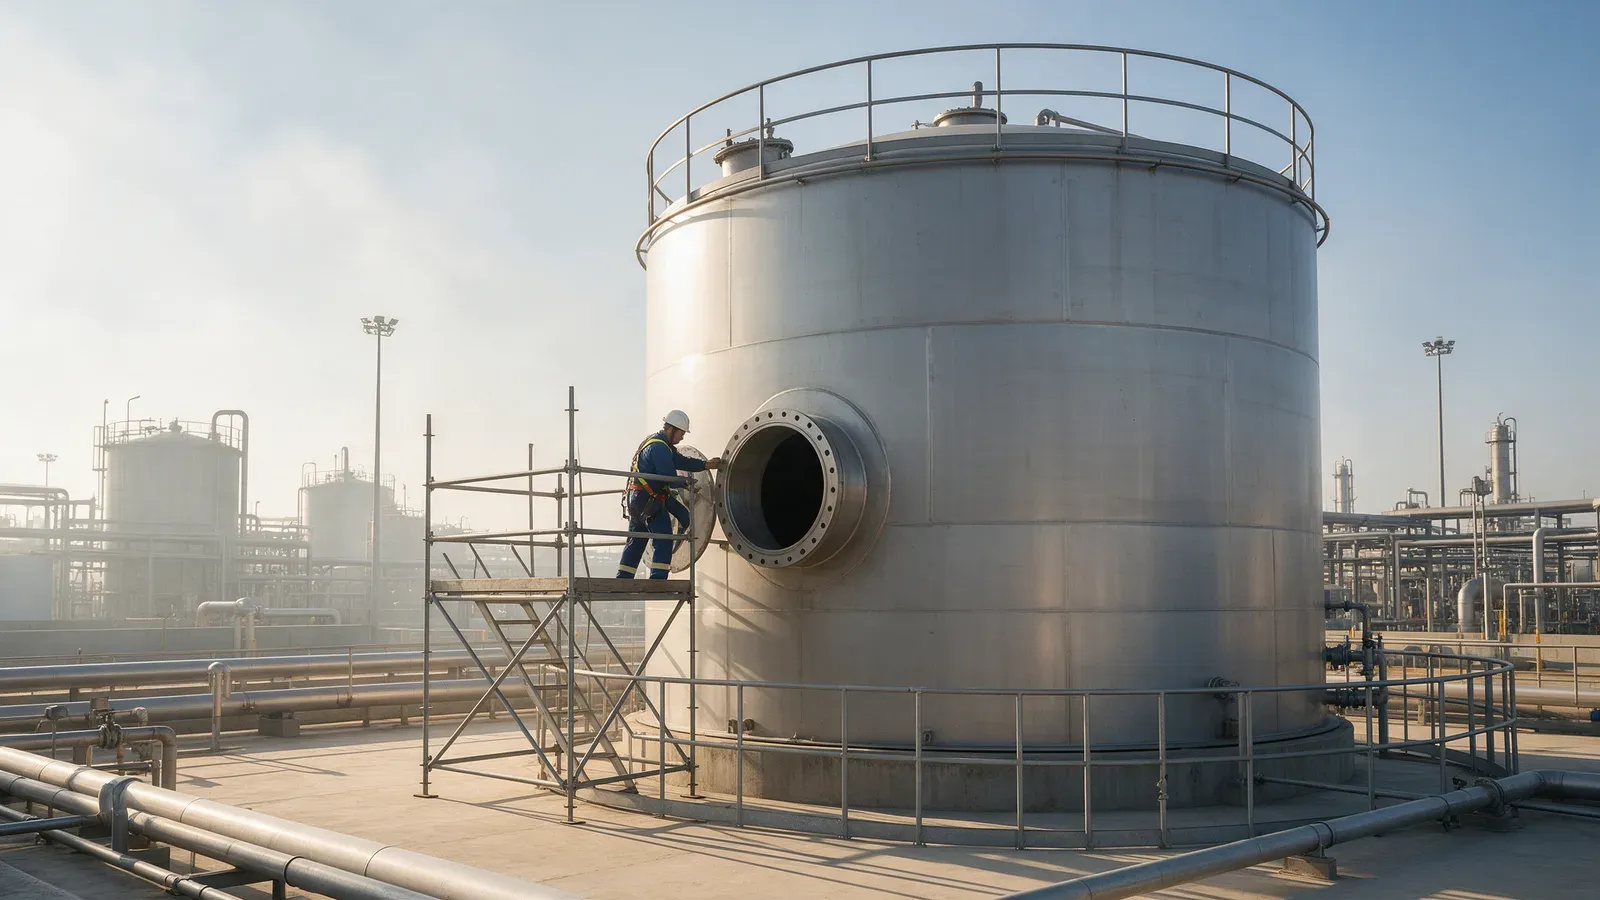
- Fechamento de bocais e tampas, com torque conferido e registrado
- Juntas novas instaladas, nunca reaproveitadas
- Remoção de ferramenta, andaime e material de dentro do tanque
- Limpeza final do fundo, sem resíduo de esmerilhamento ou eletrodo
- Estanqueidade verificada antes de entrar produto
- Aterramento e continuidade elétrica conferidos
- Instrumentação de nível e alarme testada na condição real
- Respiros e válvulas de alívio desbloqueados e livres
- Drenos fechados e identificados
- Pintura e sinalização externa recompostas
O item que mais aparece em não conformidade é o mais simples da lista: material esquecido dentro do tanque. Lanterna, andaime desmontado pela metade, pedaço de lona, resto de eletrodo. Por isso a conferência final é feita por duas pessoas, e uma delas não participou da execução.
Esse detalhe de "uma delas não participou" não é desconfiança. É que quem montou o andaime olha para o andaime e não o enxerga mais. Olho novo acha o que olho acostumado perdeu.
Torque não é aperto
Vale separar duas coisas que a rotina mistura: apertar e dar torque.
Apertar é fechar até parecer firme. Dar torque é aplicar um valor definido, com ferramenta aferida, numa sequência de aperto que distribui a carga na junta. Flange fechado fora de sequência deforma a junta de um lado e deixa folga do outro, e o vazamento aparece depois, com produto dentro.
A sequência cruzada existe por isso. Em flange grande, o aperto é feito em passes: primeiro com fração do torque final, depois completando, sempre alternando parafusos opostos. O registro desse passo é o que permite dizer, meses depois, que a junta foi fechada como manda o procedimento.

Estanqueidade: testar com o quê, e quando
A sequência importa. Verificar estanqueidade depois de encher com produto é trocar um teste controlado por um vazamento real.
Quando o reparo envolveu solda no fundo ou na primeira faixa do costado, a verificação é feita antes de o produto entrar. Os métodos variam conforme o tipo de junta e o que o projeto do tanque permite.
| Método | Onde costuma ser usado | O que ele revela |
|---|---|---|
| Caixa de vácuo | solda de fundo e sobreposição de chapa | passagem de ar por descontinuidade na junta |
| Líquido penetrante | junta acessível e superfície preparada | trinca e porosidade aberta na superfície |
| Partícula magnética | material ferromagnético, solda e região afetada | descontinuidade na superfície e logo abaixo dela |
| Teste hidrostático | tanque e fundação com capacidade comprovada | comportamento do conjunto sob carga real |
A escolha do método é decisão de engenharia, não de conveniência de cronograma. Tanque com recalque de fundação suspeito, por exemplo, pode não suportar o teste hidrostático sem avaliação prévia, e nesse caso encher para testar é o pior caminho possível.
Outra condição que muda a escolha é o produto armazenado. Tanque que recebe combustível não aceita resíduo de água no fundo depois do teste, então a secagem entra no cronograma e precisa de tempo próprio.
Instrumentação: o teste que quase sempre fica para depois
Medidor de nível, chave de alarme e sistema de sobreenchimento costumam ser testados no papel e não na condição real.
Testar na condição real significa provocar a situação: subir o nível e verificar se o alarme dispara no ponto certo, conferir se o intertravamento atua, checar se o sinal chega à sala de controle com o valor correto. Teste de bancada prova que o instrumento funciona; só o teste em campo prova que ele está instalado e ligado certo.
É comum achar instrumento perfeito ligado no canal errado. Isso só aparece quando alguém provoca o evento e observa a resposta do outro lado.
- Nível conferido em pelo menos dois pontos da faixa
- Alarme de nível alto disparando no ponto definido
- Intertravamento de sobreenchimento atuando de verdade
- Leitura batendo entre campo e sala de controle
- Registro de cada teste com data, valor e responsável
O registro é o que encerra a parada
Parada encerrada é parada com documento. Sem isso, o que existe é um tanque cheio e a memória de quem estava lá.
| Documento | O que ele prova |
|---|---|
| Relatório de inspeção | a condição encontrada e a condição de entrega |
| Registro de ensaios | que a verificação foi feita, com método e resultado |
| Checklist de fechamento | que a conferência final aconteceu e quem assinou |
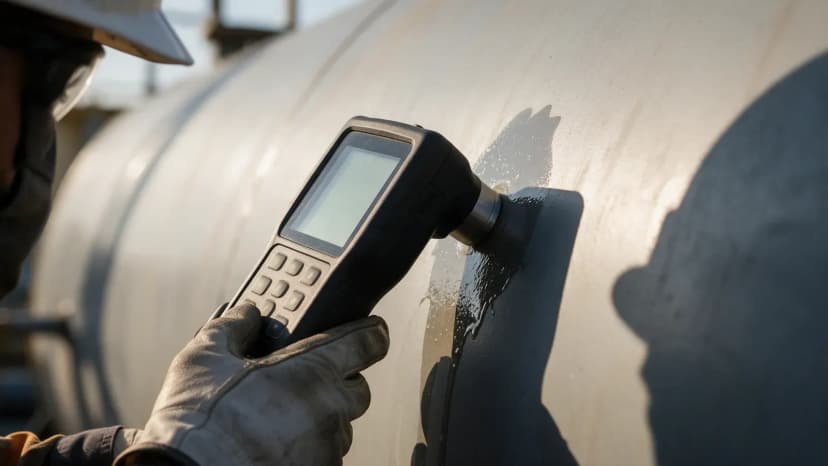
| Mapa de espessuras | o ponto de partida do cálculo da próxima campanha |
| ART do responsável técnico | que uma pessoa com registro respondeu pela decisão |
Esses documentos não são burocracia de arquivo. Eles são a referência da próxima parada: a espessura medida hoje é o ponto de partida do cálculo de daqui a alguns anos. Quem perde o mapa de espessuras recomeça a série do zero e perde a chance de esticar intervalo com base em histórico.
O relatório também é o que sustenta discussão com seguradora e com auditoria. Em sinistro, a pergunta não é se a manutenção foi feita: é se dá para provar.
Quem assina, e o que isso significa
A liberação é assinada por Profissional Habilitado. A NR-13, no item 13.3.2, define esse profissional como quem tem competência legal para o exercício da engenharia nas atividades de projeto, acompanhamento de operação e manutenção, inspeção e supervisão de inspeção desses equipamentos.
Na prática, isso quer dizer que a decisão de liberar tem dono com registro profissional. Não é o gerente de produção que libera, nem o encarregado que executou. A separação entre quem faz e quem aprova existe para que a pressa de um não contamine o julgamento do outro.

O erro de cronograma que se repete
Na maioria das paradas que atrasam, a parte física terminou no prazo. O que atrasou foi o papel.
O relatório começa a ser escrito depois que tudo acabou, a ART é providenciada na última hora, e o tanque fica parado esperando documento. Isso é desperdício puro: o laudo pode ser redigido em paralelo à execução, com os dados entrando à medida que cada frente termina.
Se a sua última parada terminou assim, o teste é direto: veja quantos dias separaram o fim do serviço da liberação formal. Se foram mais de dois, o gargalo não estava no campo.
Quando alguma coisa não passa na verificação
Acontece, e a resposta certa não é improvisar.
Se o ensaio reprova uma junta, o fluxo é refazer o reparo, reensaiar e registrar as duas rodadas. Esconder a primeira reprovação é o pior caminho: quando o mesmo ponto voltar a falhar daqui a dois anos, ninguém vai saber que ali já houve retrabalho, e a análise de causa começa cega.
Se a pendência é pequena e não compromete a estanqueidade nem a segurança, ela pode virar item de acompanhamento, com prazo e responsável. O que não existe é pendência sem data. Pendência sem data não é pendência, é esquecimento agendado.
A água e o resíduo da parada têm destino licenciado
Limpeza, teste e enxágue de tanque geram volume que não sai pela drenagem comum.
A Lei estadual 3.219/2007 sujeita ao prévio licenciamento pelo IPAAM, no art. 3º, as atividades poluidoras e utilizadoras de recursos ambientais. O destino do efluente da parada entra no plano antes de a parada começar.
Exercício, não caso de cliente: parada planejada no cronograma e não no destino do resíduo. O tanque fica pronto e a volta à operação espera uma autorização que ninguém pediu.
O que levar da parada para a próxima
A melhor parada é a que deixa a seguinte mais barata. Três coisas fazem isso.
A primeira é o mapa de pontos de medição marcado fisicamente, para que a próxima campanha meça nos mesmos lugares. A segunda é o registro honesto do que foi encontrado, inclusive o que surpreendeu. A terceira é a lista de causa provável do que se deteriorou, porque ela orienta onde olhar primeiro na próxima vez.
Planta que faz isso para de tratar cada parada como evento isolado e passa a enxergar a curva do ativo. É aí que a manutenção deixa de reagir e começa a decidir.
O mapa de pontos marcado nessa parada é o insumo do cálculo de vida remanescente, que é como a próxima data deixa de sair do calendário e passa a sair da condição do ativo. A data entra depois no plano de inspeção da planta inteira, e não numa planilha só do tanque. Vale conferir junto se o equipamento entra na norma, pelos critérios de enquadramento da NR-13: quando entra, a parada passa a conversar com a inspeção de integridade do resto do parque.